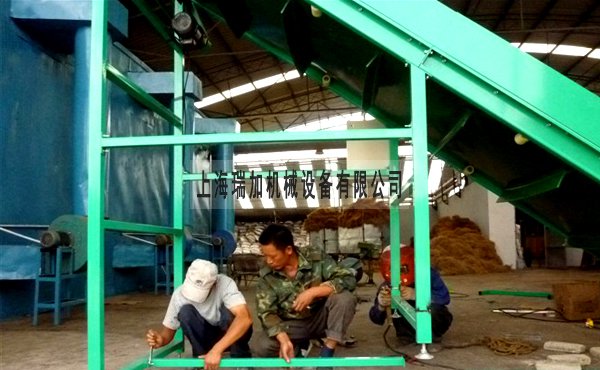
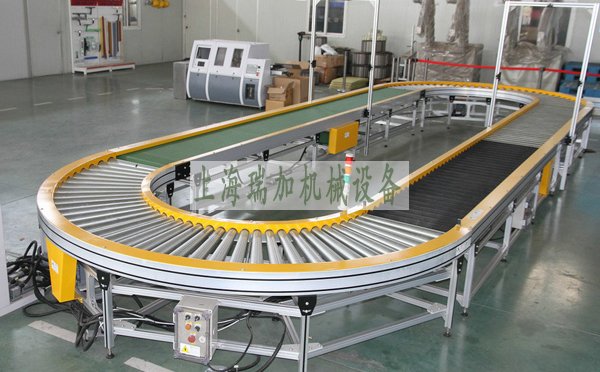
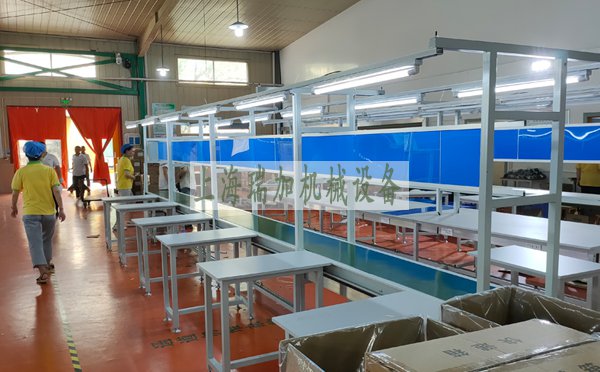
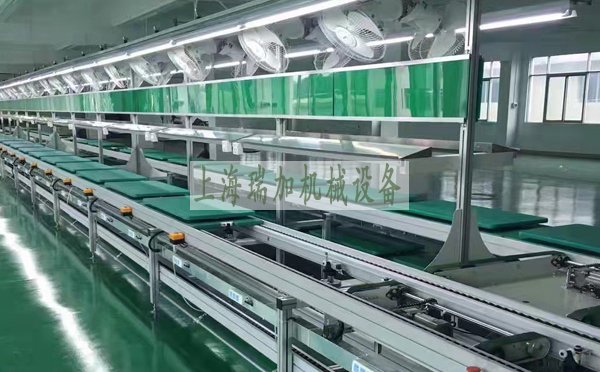
工厂流水线皮带输送机安装整体施工流程:施工放线定位 → 基础复核与处理 → 机架组装固定 → 滚筒与托辊安装 → 皮带铺设安装 → 张紧装置调试 → 电气系统安装接线 → 防护装置安装 → 整机清理检查 → 空载调试 → 负载调试 → 整改验收
(一)放线定位与基础处理
根据车间流水线布局图纸及设备安装尺寸,使用卷尺、水准仪进行精准放线,标记输送机机架中心线、地脚螺栓安装点位、设备标高控制线,确保放线精度符合规范要求,中心线偏差控制在±3mm以内,标高偏差不超过±5mm。对安装基础地面进行全面复核,检查地面平整度、强度,若基础存在凸起、空鼓、凹陷等问题,及时进行打磨、修补找平,保证机架安装受力均匀、稳固平整。
(二)机架组装与固定
按照设备装配图纸进行机架分段组装,先组装机头机架、机尾机架,再拼接中间段机架,通过专用紧固件固定连接,确保各段机架对接紧密、对齐平整。机架组装过程中,全程使用水平尺检测水平度、垂直度,机架纵向垂直度偏差不大于1/1000,整体水平度偏差控制在规范范围内。机架组装完成后,调整整体位置与标高,对准放线定位点位,采用地脚螺栓进行固定,螺栓紧固力度均匀,无松动、偏移现象,保证机架整体稳固、无晃动,受力结构稳定。
(三)滚筒与托辊安装
1、滚筒安装:依次安装机头驱动滚筒、机尾改向滚筒,安装前清理滚筒轴座、轴承杂物,检查滚筒转动灵活性。将滚筒精准安装至机架预设安装位,调整滚筒水平度、平行度,保证驱动滚筒与改向滚筒轴线平行,且与输送机中心线垂直,滚筒轴向窜动量控制在标准范围内,安装完成后手动转动滚筒,确保转动顺畅、无卡顿、无异响。
2、托辊安装:按照间距要求均匀安装缓冲托辊、平托辊、调心托辊,托辊支架与机架牢固连接,无松动、歪斜。所有托辊安装后转动灵活,无卡滞、无偏心晃动,托辊上表面保持同一水平面,确保皮带运行受力均匀,避免跑偏隐患。重点加固机头、机尾及物料进料段托辊,提升设备承载稳定性。
(四)输送皮带铺设与对接
根据输送机长度截取适配皮带,检查皮带表面无破损、开裂、脱胶、老化等质量问题。铺设皮带前清理滚筒、托辊表面杂物、毛刺,避免划伤皮带。采用人工配合起重工具将皮带平稳铺设于托辊与滚筒之间,调整皮带位置,保证皮带居中贴合辊面。皮带对接采用专用粘接或卡扣连接方式,对接接口平整、对齐紧密,接缝强度不低于皮带本体强度,无错位、翘边现象,避免运行中出现撕裂、跑偏问题。
(五)张紧装置调试
皮带铺设完成后,启动手动张紧装置进行适度张紧,循序渐进调整张紧力度,严禁一次性过度张紧。张紧过程中实时观察皮带松紧度,保证皮带运行无松弛打滑、无过度紧绷变形,皮带下垂量控制在合理范围。张紧完成后锁定张紧装置,做好位置标记,确保设备运行过程中张紧状态稳定。
(六)电气系统安装
严格按照电气安装图纸及规范开展电气施工,完成驱动电机、减速机、控制开关、急停按钮、变频器、电源线、控制线的安装接线作业。接线过程中做好线缆梳理、固定,线缆排布整齐、绑扎牢固,杜绝线缆裸露、破损、虚接、错接问题。所有接线端子压接紧实,绝缘防护到位,接地保护系统可靠,接地电阻符合安全规范要求。安装完成后使用绝缘测试仪检测线路绝缘性能,排查漏电、短路隐患,确保电气系统安全稳定。
(七)防护装置安装
为保障流水线作业安全,安装设备全套防护装置。在机头、机尾滚筒及传动部位安装防护罩,在输送机两侧安装防护挡板、安全护栏,在设备关键位置安装急停开关、警示标识。所有防护装置安装牢固、贴合严密,无松动、变形,防护范围全覆盖危险作业区域,满足车间安全生产规范,杜绝机械伤害事故。
五、设备调试运行
(一)调试前检查
整机安装完成后,开展全方位自查整改。检查机架固定、螺栓紧固、滚筒托辊安装、皮带对接、张紧状态、电气接线、防护装置等所有工序质量,清理设备内部及表面杂物、工具,确保设备无安装隐患、无异物卡顿。确认现场施工环境整洁、安全防护到位,具备调试运行条件。
(二)空载试运行
空载状态下启动设备,连续试运行2-4小时,全程监测设备运行状态。重点观察皮带运行是否平稳、无跑偏、无打滑、无异常抖动,滚筒、托辊转动灵活、无异响,电机、减速机运行温度正常、无异常噪音、无震动,电气控制系统启停灵敏、操作可靠。运行过程中若出现皮带轻微跑偏,通过调心托辊、张紧装置微调矫正;若存在异响、卡顿等问题,立即停机排查整改,整改完成后重新试运行,直至设备空载运行状态稳定。
(三)负载试运行
空载调试合格后,开展负载试运行,按照流水线额定载荷的50%、80%、100%逐级加载测试,每级载荷稳定运行1-2小时。监测设备满载运行状态,检查物料输送平稳、无跑偏、无撒料、无堵料现象,设备传动系统、电气系统、受力结构运行稳定,电机电流、温度、设备噪音均在标准范围内。验证设备启停、调速、急停功能灵敏可靠,满足流水线实际生产作业需求。
六、质量控制措施
1、严格遵循国家行业安装规范及设备原厂技术要求,全程落实精细化施工,每道工序完成后必须自检、复检,验收合格后方可进入下一道工序,杜绝质量隐患。
2、所有进场设备、材料、机具必须严格验收,杜绝不合格材料、破损配件投入安装,从源头保障施工质量。
3、精准把控放线定位、机架水平度、滚筒平行度、皮带张紧度等核心工序精度,全程采用专业检测工具校准,严控安装偏差。
4、皮带对接、电气接线、螺栓紧固等关键工序安排专业技术人员作业,施工完成后重点复核,确保工艺达标。
5、建立施工质量台账,记录施工工序、检测数据、整改情况,实现全程质量追溯。
七、安全文明施工措施
(一)安全施工措施
1、所有作业人员必须佩戴安全防护用品,严格遵守安全操作规程,严禁违规作业、野蛮施工。
2、施工现场设置警示围挡和安全标识,严禁无关人员进入施工区域,杜绝交叉施工安全隐患。
3、电气作业必须由持证电工操作,施工前切断相关电源,做好断电挂牌防护,杜绝带电作业,严防触电事故。
4、设备起重、搬运作业规范操作,确认起重设备、吊具性能完好,平稳起降,避免设备碰撞、人员受伤。
5、调试运行期间专人值守,发现异常立即停机断电排查,严禁设备带故障运行。
(二)文明施工措施
施工现场保持整洁有序,材料、机具分类摆放,施工垃圾及时清理,做到工完场清。施工过程中减少噪音、粉尘污染,贴合工厂文明施工管理要求,不影响车间正常生产秩序。
八、竣工验收
设备安装、调试全部完成且运行稳定后,整理施工图纸、设备资料、检测记录、调试报告等全套验收资料,申请竣工验收。由施工单位、工厂设备管理部门、使用车间共同组成验收小组,对设备安装质量、运行性能、安全防护、电气系统等进行全面核查验收。
验收标准:设备安装位置精准、结构稳固,皮带运行平稳无跑偏、无异响,输送效率达标,电气系统操控灵敏、安全可靠,防护装置齐全有效,各项参数符合设计及行业规范要求,可满足流水线常态化生产作业需求。验收合格后签署验收报告,设备正式移交车间投入使用,并同步交付设备操作、维护注意事项,做好技术交接工作。
九、后期维护说明
设备投用后,定期对皮带、托辊、滚筒、轴承、减速机等核心部件进行检查、清洁、润滑,及时调整皮带松紧度,更换磨损配件。定期检测电气线路、接地系统、防护装置完整性,做好设备运行维护记录,延长设备使用寿命,保障流水线持续稳定运行。